ПРОДУКЦИЯ
Проектирование и производство
стройматериалов под вашим брендом и контрактное производство пластиковых комплектующих для серийных изделий
Экструдированный погонаж из первичного ПВХ оптом по вашему техзаданию
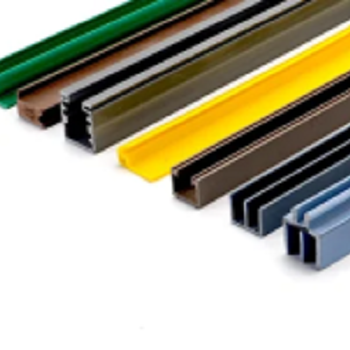
Нужно подобрать решение для узлов конструкций по уникальному техническому заданию или вы хотите производить стройматериалы под своим брендом? Эстетичное и функциональное решение, которое поможет вам увеличить свою прибыль — погонаж из ПВХ производства ПК Первый Профильный Завод. Все материалы производятся из первичного сырья без примесей с применением технологии двухэтапной обработки — для прочности изделий, гладкости поверхности и стабильного цвета. Оставляйте заявку и получите расчет стоимости производства комплектующих по вашему техзаданию и стройматериалов под вашей торговой маркой .
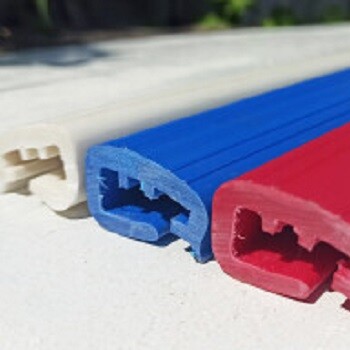
Нужно подобрать решение для узлов конструкций по уникальному техническому заданию или вы хотите производить стройматериалы под своим брендом? Эстетичное и функциональное решение, которое поможет вам увеличить свою прибыль — погонаж из ПВХ производства ПК Первый Профильный Завод. Все материалы производятся из первичного сырья без примесей с применением технологии двухэтапной обработки — для прочности изделий, гладкости поверхности и стабильного цвета. Оставляйте заявку и получите расчет стоимости производства комплектующих по вашему техзаданию и стройматериалов под вашей торговой маркой .


МЕТАЛЛООБРАБОТКА ФИЛЬЕР ПОЛНОГО ЦИКЛА
Металлообработка фильер полного цикла — мы сами проектируем, обрабатываем и производим оборудование для экструзии, чтобы полностью контролировать качество профиля

РАЗНООБРАЗНЫЙ ФУНКЦИОНАЛ ПРОФИЛЯ
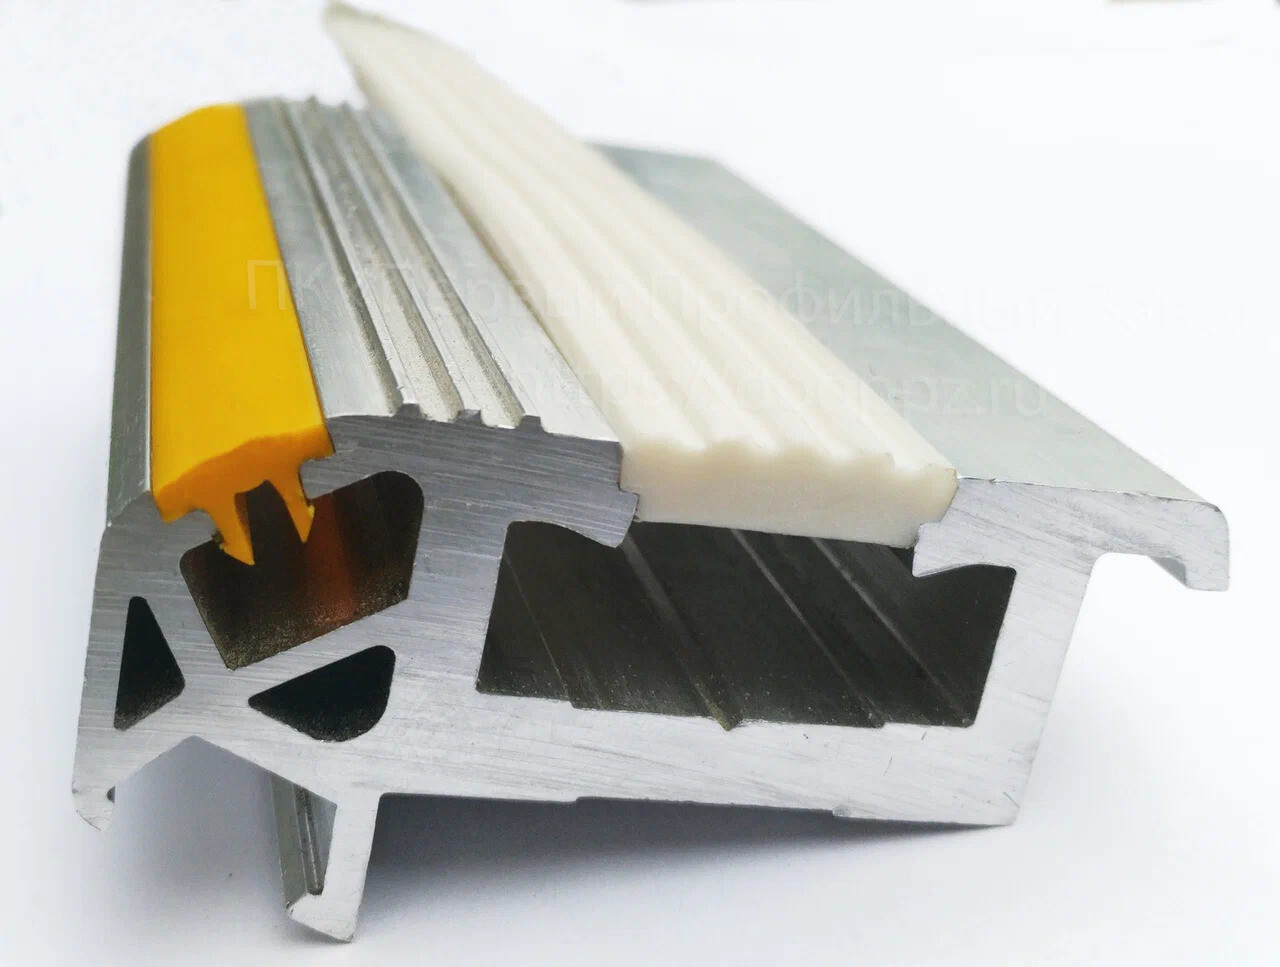
Погонаж может быть жесткий для закрепления конструкций или мягкий для установки в изгибах корпуса

СНИЖЕНИЕ СЕБЕСТОИМОСТИ ПРОИЗВОДСТВА СЕРИЙНЫХ ИЗДЕЛИЙ
Замените металл, ТЭП или EPDM комплектующими из ПВХ и получайте больше прибыли

100% СОБЛЮДЕНИЕ ДОПУСКОВ И ЦВЕТА
Эталонный образец согласуем
и закрепим договором
Наши проекты
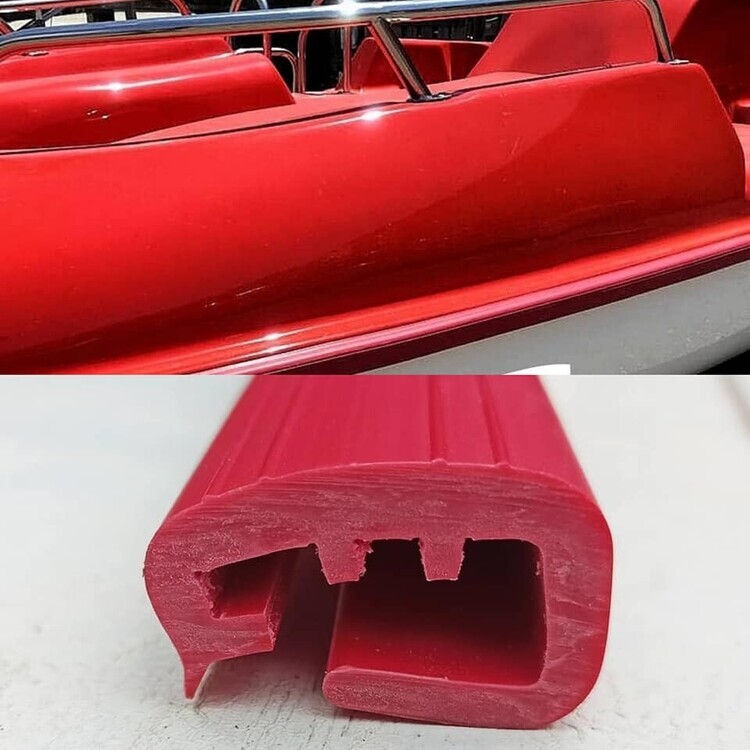
ОТБОЙНИК ДЛЯ СУДОСТРОЕНИЯ
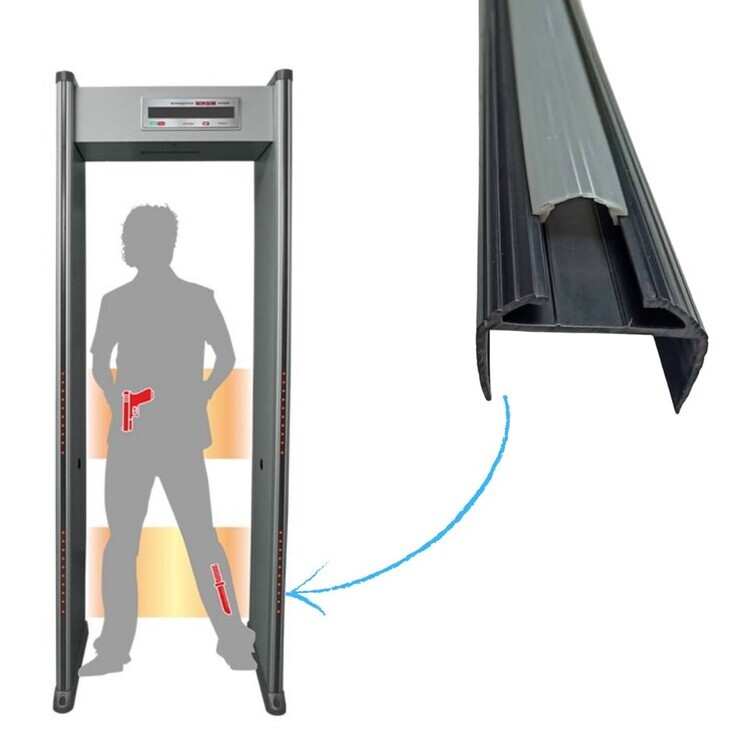
РАМКА ДЛЯ ПРОИЗВОДСТВА МЕТАЛЛОДЕТЕКТОРОВ
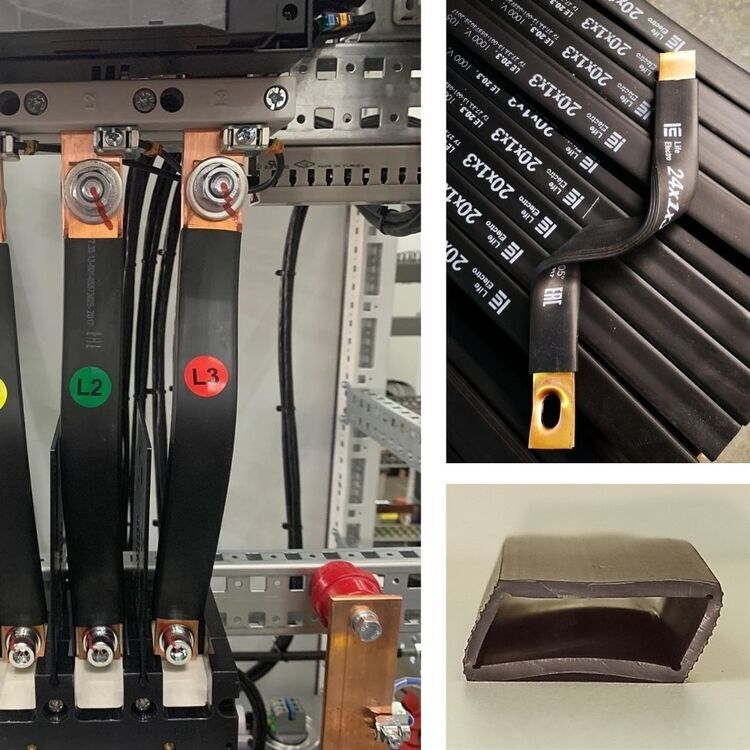
ИЗОЛЯТОР ДЛЯ ПРОИЗВОДСТВА ГИБКОЙ ШИНЫ
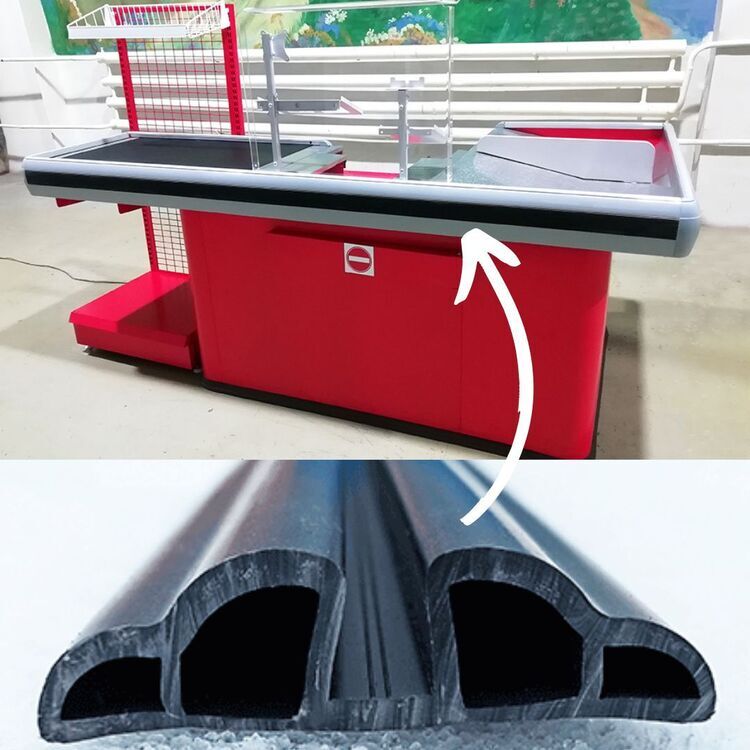
ОТБОЙНИК ДЛЯ КАССОВЫХ БОКСОВ
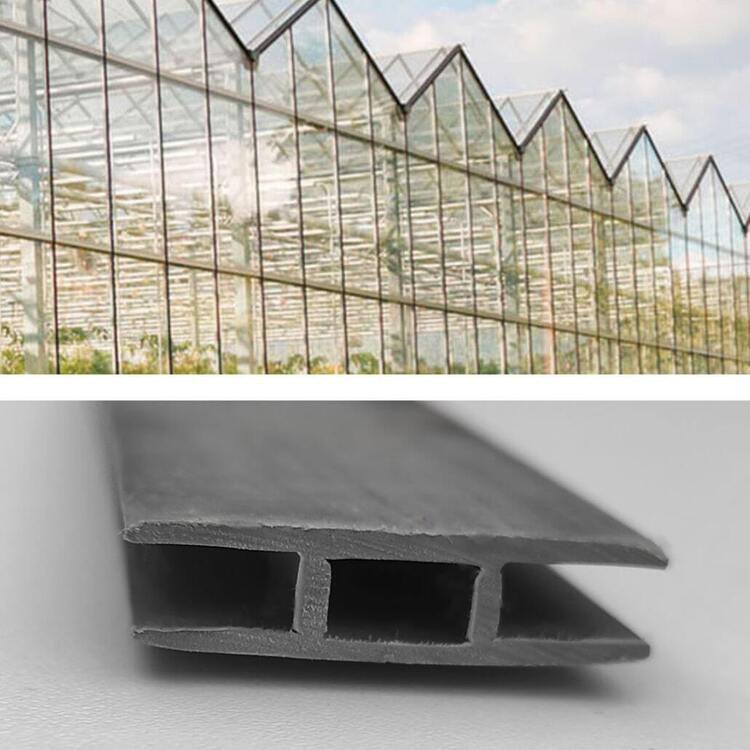
СОЕДИНИТЕЛЬНЫЕ ПРОФИЛИ ДЛЯ КОНСТРУКЦИЙ ТЕПЛИЦ
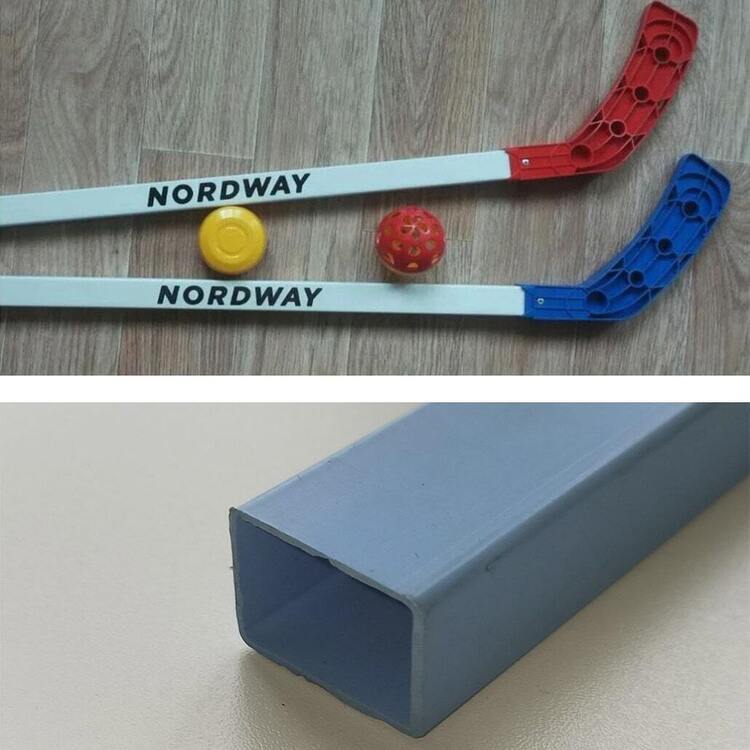
ЧЕРЕНКИ ДЛЯ СЕРИЙНОГО ПРОИЗВОДСТВА КЛЮШЕК
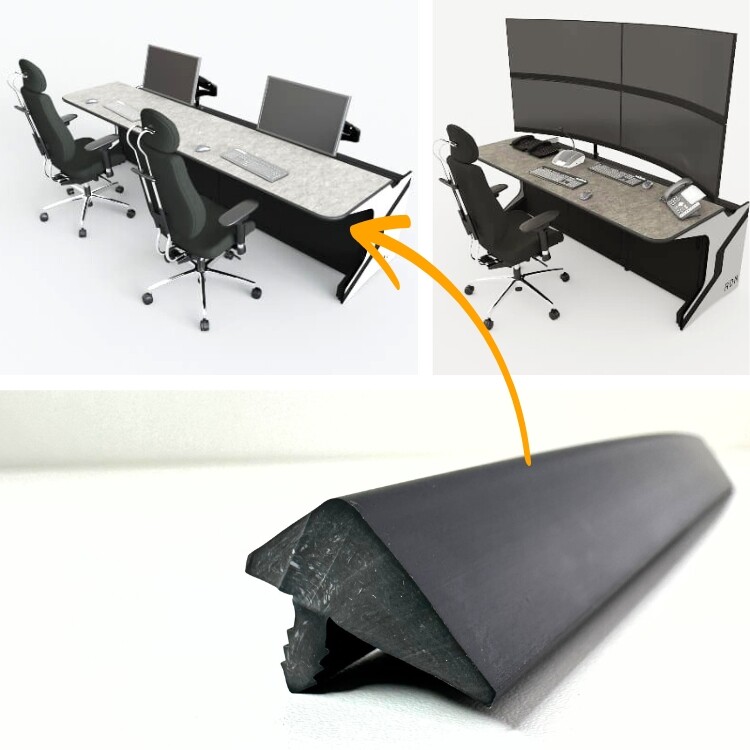
ПВХ-КАНТ ДЛЯ СТОЛА ДИСПЕТЧЕРА
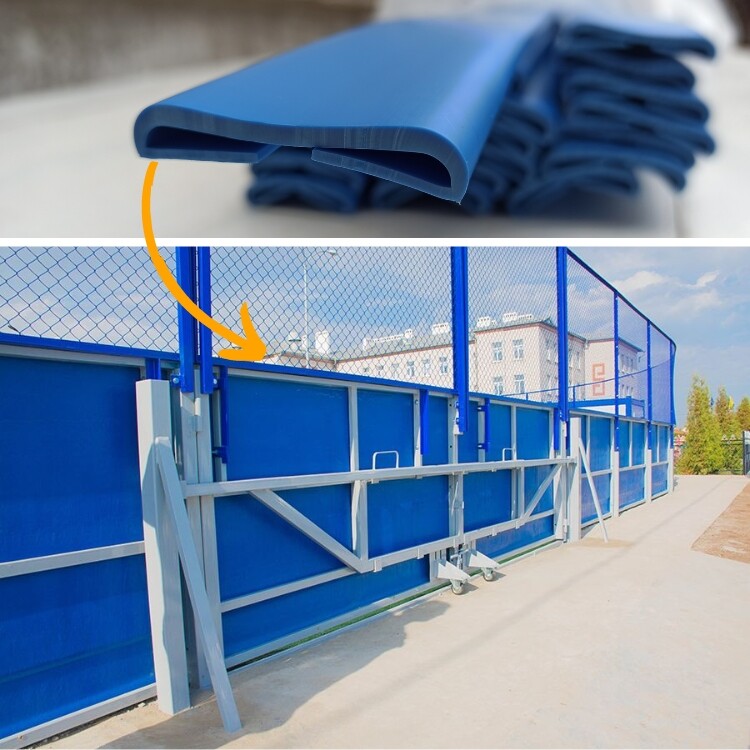
ПОРУЧЕНЬ ДЛЯ ХОККЕЙНЫХ КОРОБОК
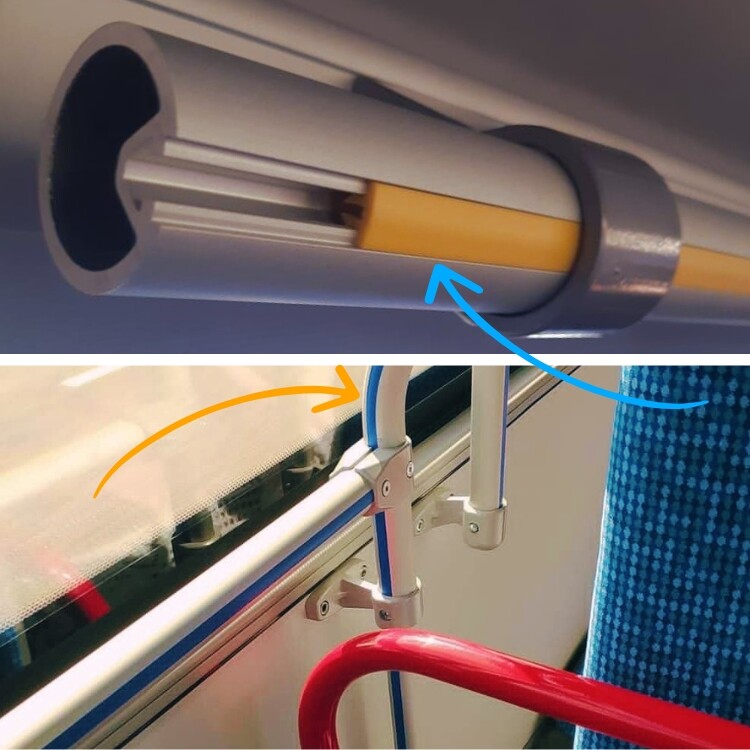
ПРОФИЛЬ ДЛЯ ПОРУЧНЯ АВТОБУСА
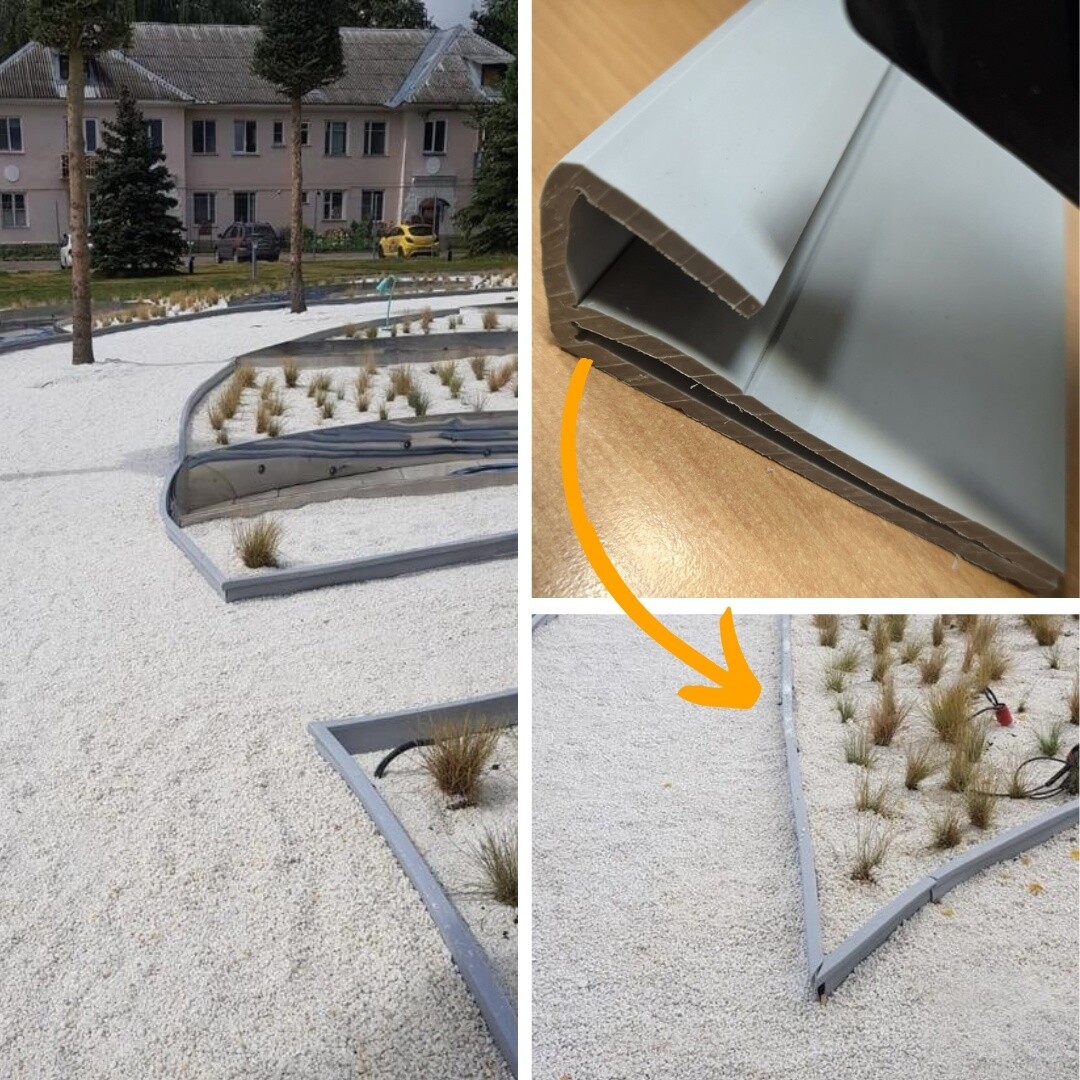
ПРОФИЛЬ ДЛЯ СВЕТОВЫХ ДОРОЖЕК
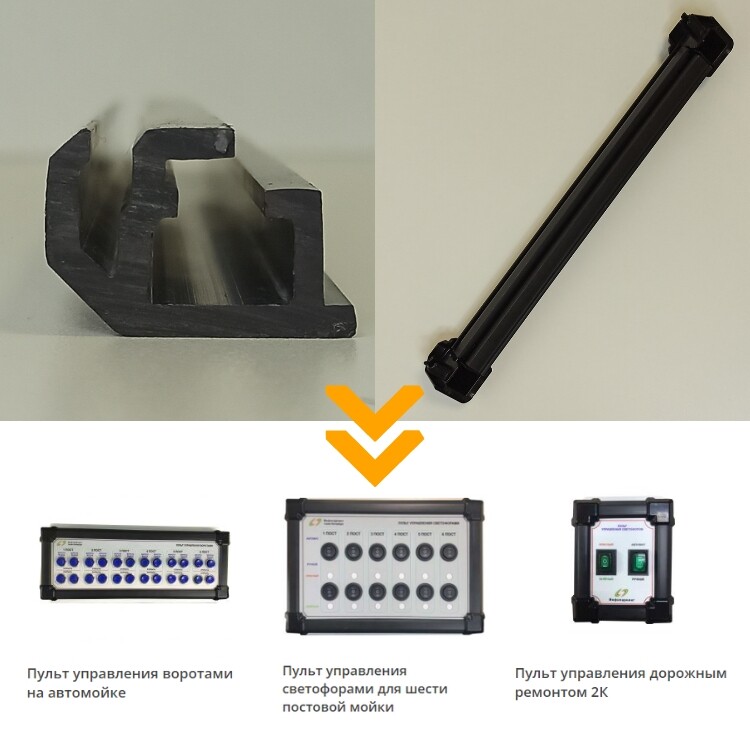
КОМПЛЕКТУЮЩИЕ ДЛЯ ПРОИЗВОДСТВА
ПУЛЬТОВ УПРАВЛЕНИЯ
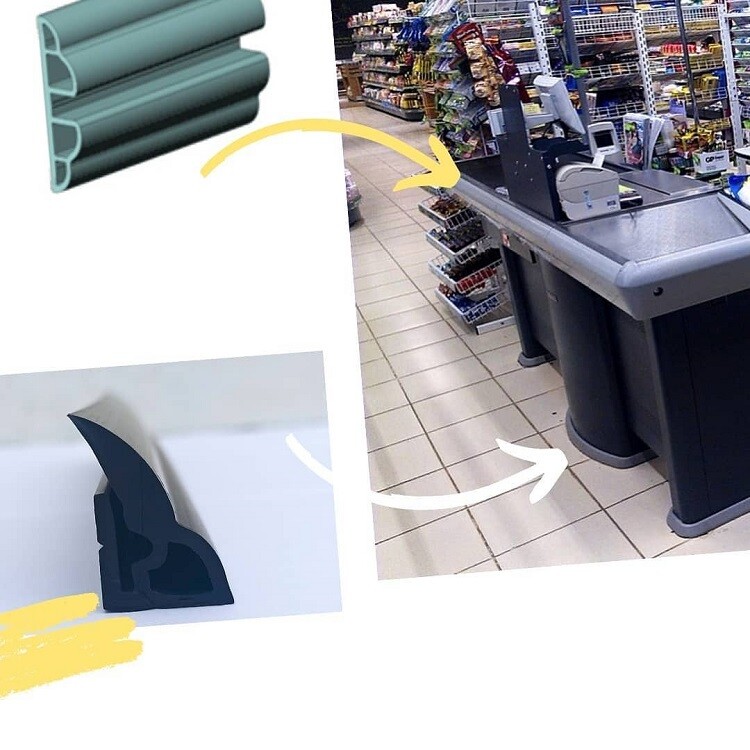
ОТБОЙНИК И ОПОРНЫЙ ПЛИНТУС НА КАССОВЫЕ БОКСЫ
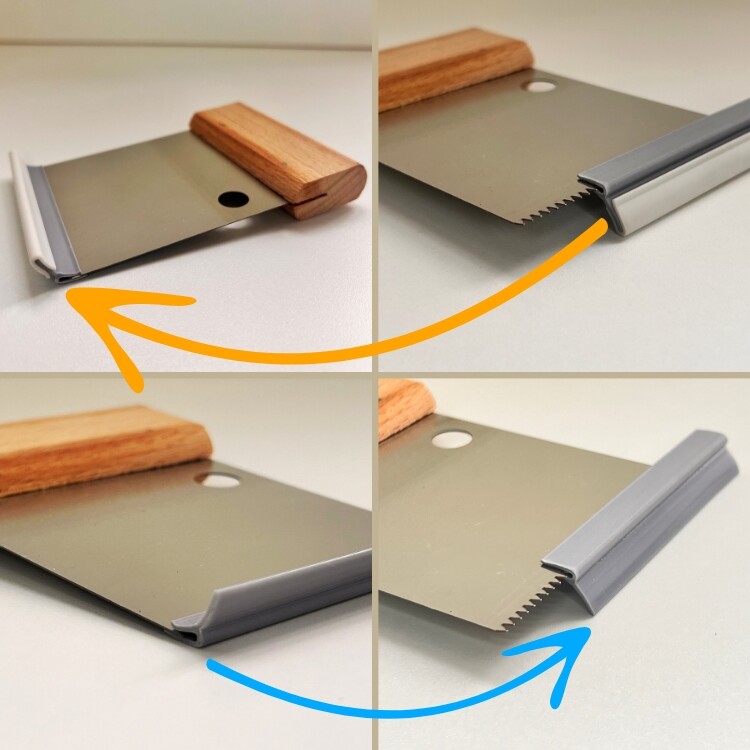
КРОМКА ЗАЩИТНАЯ ДЛЯ
ПРОИЗВОДСТВА ШПАТЕЛЕЙ
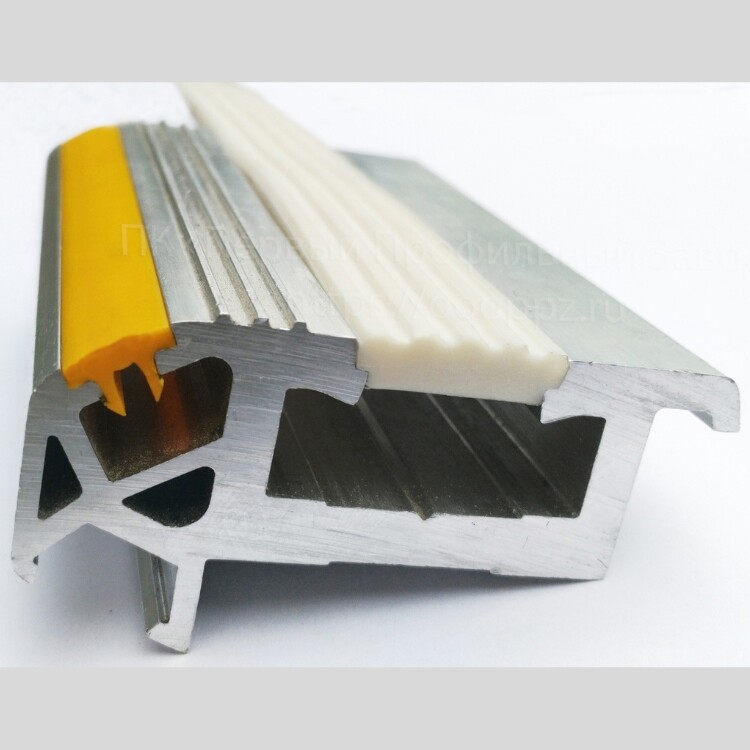
ПРОФИЛЬ ДЛЯ ОБРАМЛЕНИЯ ПОДИУМОВ В АБТОБУСАХ
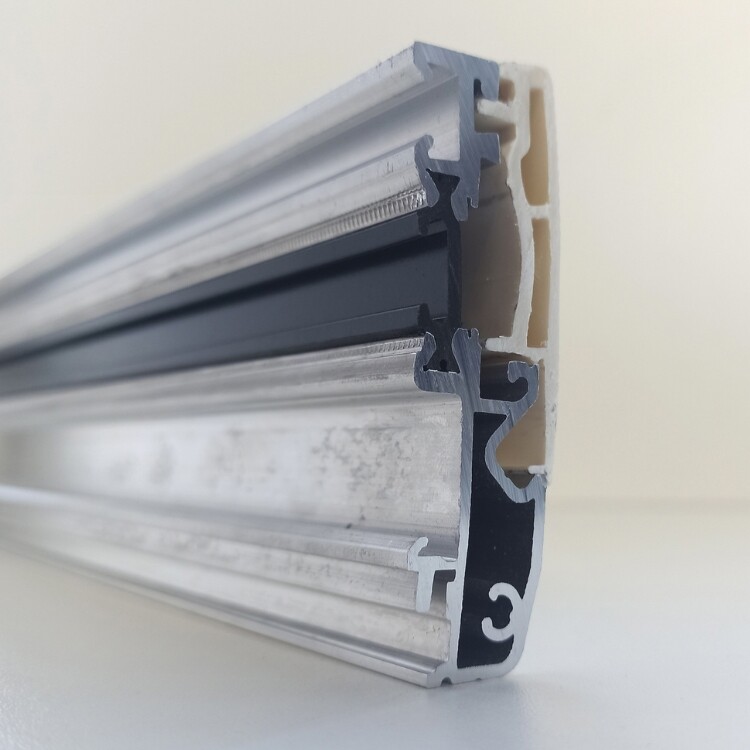
СПЕЦПРОФИЛЬ ПО ТЕХЗАДАНИЮ ЗАКАЗЧИКА
ОТБОЙНИК ДЛЯ СУДОСТРОЕНИЯ
РАМКА ДЛЯ ПРОИЗВОДСТВА МЕТАЛЛОДЕТЕКТОРОВ
ИЗОЛЯТОР ДЛЯ ПРОИЗВОДСТВА ГИБКОЙ ШИНЫ
ОТБОЙНИК ДЛЯ КАССОВЫХ БОКСОВ
СОЕДИНИТЕЛЬНЫЕ ПРОФИЛИ ДЛЯ КОНСТРУКЦИЙ ТЕПЛИЦ
ЧЕРЕНКИ ДЛЯ СЕРИЙНОГО ПРОИЗВОДСТВА КЛЮШЕК
ПВХ-КАНТ ДЛЯ СТОЛА ДИСПЕТЧЕРА
ПОРУЧЕНЬ ДЛЯ ХОККЕЙНЫХ КОРОБОК
ПРОФИЛЬ ДЛЯ ПОРУЧНЯ АВТОБУСА
ПРОФИЛЬ ДЛЯ СВЕТОВЫХ ДОРОЖЕК
КОМПЛЕКТУЮЩИЕ ДЛЯ ПРОИЗВОДСТВА ПУЛЬТОВ УПРАВЛЕНИЯ
ОТБОЙНИК И ОПОРНЫЙ ПЛИНТУС НА КАССОВЫЕ БОКСЫ
КРОМКА ЗАЩИТНАЯ ДЛЯ ПРОИЗВОДСТВА ШПАТЕЛЕЙ
ПРОФИЛЬ ДЛЯ ОБРАМЛЕНИЯ ПОДИУМОВ В АБТОБУСАХ
СПЕЦПРОФИЛЬ ПО ТЕХЗАДАНИЮ ЗАКАЗЧИКА
О технологии
Инженеры-конструкторы и промышленные дизайнеры выбирают комплектующие из ПВХ для решения в узлах своих серийных изделий, если необходимы:
- хорошая электроизоляция (например, при производстве гибкой шины, для обмотки кабеля)
- амортизация ударов
- снижение себестоимости производства серийных изделий при замене металлических комплектующих
- использование изделий в химически агрессивных средах
- тепловая изоляция
- хорошая стойкость к коррозии
- проницаемость для электромагнитных волн
Но нужно учесть и эти особенности ПВХ:
- сравнительно низкая термостойкость
- более высокое тепловое расширение по сравнению с металлами
- слишком большое скопление тепла в узле может привести к повышенному уровню напряжения и деформации или разлому детали, если она выполнена из жесткого ПВХ. Чрезмерное выделение тепла вызывает расширение пластика, таким образом, допуски могут быть не соблюдены.
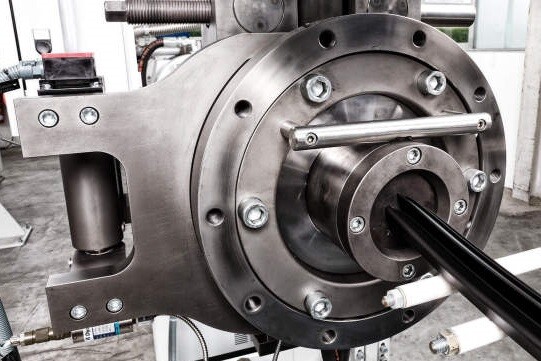
Технология производства похожа на принцип работы мясорубки. Первичные гранулы ПВХ без примесей подаются в экструдер, расплавляются и перемешиваются с красителями. Смесь под давлением подается в фильеру, которая имеет вырез в соответствии с чертежом, и принимает первичную геометрию изделия. Фильера с вырезом выполняет роль "насадки" на "мясорубку". Пройдя фильеру и приняв необходимую форму, застывший профиль нужных размеров и формы подается в ванну охлаждения, где изделия обмывают холодной водой для сохранения допусков.
О технологии
Инженеры-конструкторы и промышленные дизайнеры выбирают комплектующие из ПВХ для решения в узлах своих серийных изделий, если необходимы:
- хорошая электроизоляция (например, при производстве гибкой шины, для обмотки кабеля)
- амортизация ударов
- снижение себестоимости производства серийных изделий при замене металлических комплектующих
- использование изделий в химически агрессивных средах
- тепловая изоляция
- хорошая стойкость к коррозии
- проницаемость для электромагнитных волн
Но нужно учесть и эти особенности ПВХ:
- сравнительно низкая термостойкость
- более высокое тепловое расширение по сравнению с металлами
- слишком большое скопление тепла в узле может привести к повышенному уровню напряжения и деформации или разлому детали, если она выполнена из жесткого ПВХ. Чрезмерное выделение тепла вызывает расширение пластика, таким образом, допуски могут быть не соблюдены.
Технология производства похожа на принцип работы мясорубки. Первичные гранулы ПВХ без примесей подаются в экструдер, расплавляются и перемешиваются с красителями. Смесь под давлением подается в фильеру, которая имеет вырез в соответствии с чертежом, и принимает форму выреза. Фильера с вырезом выполняет роль "насадки" на "мясорубку". Пройдя фильеру и приняв необходимую форму, застывший профиль нужных размеров и формы подается в ванну охлаждения, где изделия обмывают холодной водой для сохранения допусков.
Производство профиля
Специалисты ООО ПК «Первый Профильный Завод» помогут Вам найти наиболее подходящее решение вашего технического вопроса. Заказать изготовление профиля в компании ООО ПК «Первый Профильный Завод» очень легко, просто следуйте инструкции!
- Для размещения заказа на изготовление профиля Вам понадобится эскиз с указанием основных размеров. Наличие чертежей требуемого профиля в электронном виде (AutoCad, SolidWorks, Invertor) ощутимо ускорит процесс.
- Заполните техническое задание (см. образец) В ТЗ следует обозначить условия эксплуатации, параметры и требования предъявляемые к профилю. К ТЗ надо приложить сборочный чертеж или чертеж посадочного места под данный профиль. Если Вы приложите образцы, это позволит более качественно и быстро изготовить требуемый профиль.
- Наши технологи изучают образцы и пакет документов, после чего предлагают наиболее оптимальные чертежи заказываемого профиля.
- Чертежи после согласования с обеими сторонами приобретают статус официального документа и прилагаются к договору, на основании которого будет запущено производство оснастки. Производство оснастки занимает от 4 до 6 недель.
- По завершению изготовления оснастки производится опытная партия профиля. Если профиль соответствует требованиям и чертежам стороны утверждают эталонный образец. По эталонному образцу происходит изготовление заказанной Вами партии товара.
- Изготовление и доставка профиля на наш отгрузочный склад в Москве занимает 4 – 5 недель. По истечении 2 – 2,5 месяцев Вы получаете партию профиля.
Технические параметры изделий из ПВХ
| Наименование показателя | Величина показателя | Нормативный документ | ||
| Мягкий | Полужесткий | Жесткий | ||
| Поверхность изделия должна быть ровной и гладкой. Цвет - различный | п.п. 1.2., 5.4. настоящих ТУ | |||
| Прочность при растяжении, МПа, не менее | 10,0 | 20,00 | 35,0 | ГОСТ 11262-80 и п. 5.5. настоящих ТУ |
| Сопротивление удару, (количество разрушившихся образцов), % не более | ---- | 10 | 10 | ГОСТ 4647-80 и п. 5.6. настоящих ТУ |
| Температура размягчения по Вика, оС, не менее | ---- | ---- | 70 | ГОСТ 15088-83 и п. 5.7. настоящих ТУ |
| Изменение изделия в продольном направлении после прогрева, %, не более | 2 | 2 | 2 | ГОСТ 19111-2001 и п. 5.8. настоящих ТУ |
| Твердость | 89 по Шор А | 95 по Шор А | 70 по Шор D | |
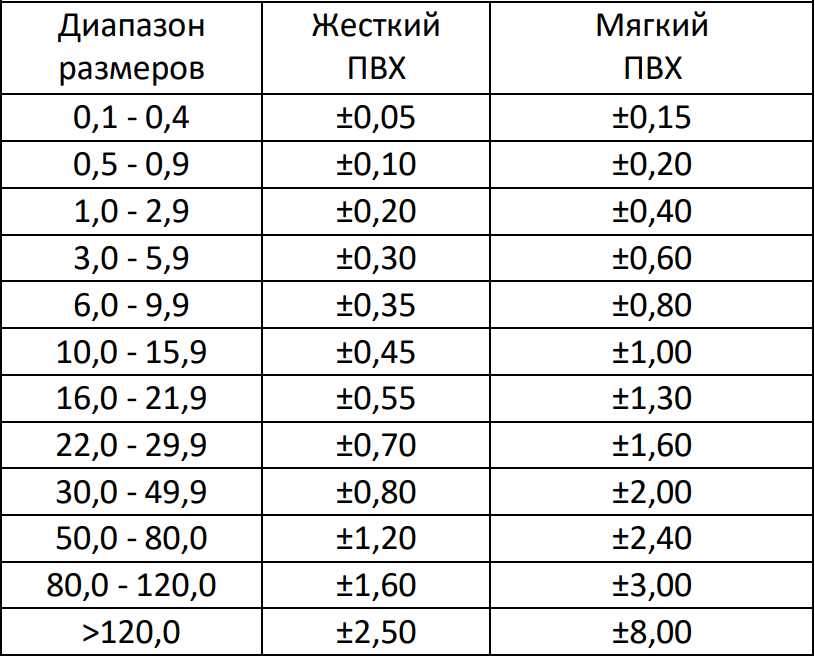
Таблица допусков для производства
| Диапазон размеров | Жесткий ПВХ | Мягкий ПВХ |
| 0,1 - 0,4 | ±0,05 | ±0,15 |
| 0,5 - 0,9 | ±0,10 | ±0,20 |
| 1,0 - 2,9 | ±0,20 | ±0,40 |
| 3,0 - 5,9 | ±0,30 | ±0,60 |
| 6,0 - 9,9 | ±0,35 | ±0,80 |
| 10,0 - 15,9 | ±0,45 | ±1,00 |
| 16,0 - 21,9 | ±0,55 | ±1,30 |
| 22,0 - 29,9 | ±0,70 | ±1,60 |
| 30,0 - 49,9 | ±0,80 | ±2,00 |
| 50,0 - 80,0 | ±1,20 | ±2,40 |
| 80,0 - 120,0 | ±1,60 | ±3,00 |
| >120,0 | ±2,50 | ±8,0 |
Технические параметры изделий из ПВХ
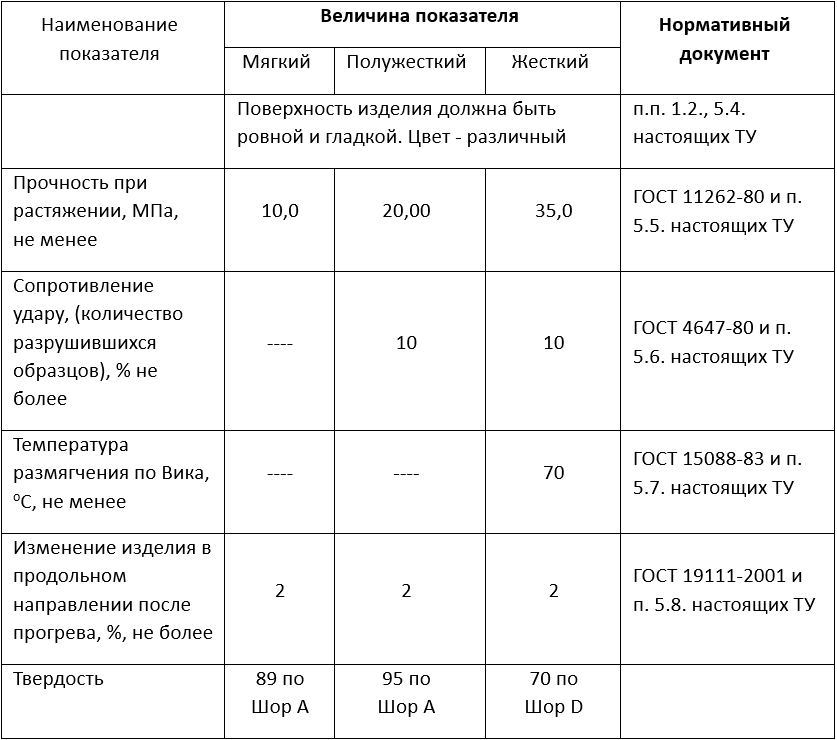
Таблица допусков для производства
Как проектировать экструзионные изделия из ПВХ.
Технологичный дизайн изделий.
Мы рассказали, как грамотно проектировать экструдируемые изделия из ПВХ, чтобы обеспечить их технологичность и качество. В статье рассматриваются выбор конфигурации профилей, минимизация дефектов и повышение рентабельности производства. Описаны способы улучшения конструкций для предотвращения усадочных вмятин и утяжек, а также обеспечения равномерной толщины профилей. Рассмотрены особенности материала для предотвращения коробления и других дефектов. В статье также приведены практические примеры и советы для достижения наилучших результатов в производстве.
«СОЖные будни Первого Профильного Завода в журнале «Ритм машиностроения»»

В статье рассматривается практическое применение смазочно-охлаждающих жидкостей (СОЖ) в цехе металлообработки Первого Профильного Завода. На примере собственного производства показан полный цикл — от проектирования оснастки и форм до их изготовления и эксплуатации. Фильеры и калибраторы разрабатываются и производятся непосредственно в цехе металлообработки, что позволяет контролировать качество на каждом этапе. Выделяются ключевые аспекты работы с СОЖ: эффективное охлаждение, удаление стружки, поддержание необходимой концентрации и стабильных эксплуатационных характеристик. Отдельное внимание уделено типичным особенностям — пенообразованию, биопоражению, изменению концентрации и вопросам учета затрат. Их грамотное управление требует системного подхода, дисциплины и технологической культуры, что в итоге обеспечивает надежную и стабильную работу оборудования.
Проектирование и изготовление оснасток
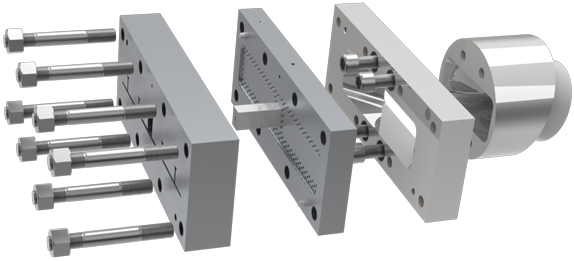
ООО ПК "ППЗ" Первый Профильный Завод, опираясь на опыт зарубежных и отечественных конструкторов, готова оказать Вам помощь в проектировании и изготовлении инструмента для экструзии пластиковых профилей:
- фильеры
- переходники
- пресс-формы
- нестандартные крепежные детали
- калибраторы (вакуум-калибраторы)
- плиты охлаждения
- калибрующие планки
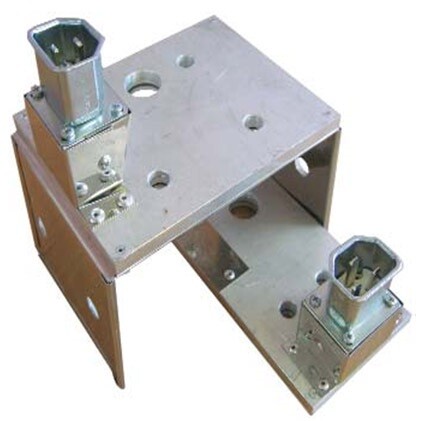
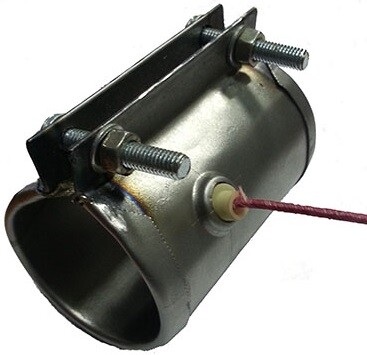
Г-образные, П-образные, хомутовые, плоские нагревательные элементы
© 2026 ООО ПК "ППЗ"
Любое использование либо копирование материалов или подборки материалов сайта, элементов дизайна и оформления допускается лишь с разрешения правообладателя и только со ссылкой на источник: oooppz.ru
Контакты


ПН-ПТ 9:00-18:00
ПН-ПТ 9:00-18:00
г. Москва, ул. 9-я Северная линия, дом 23, корп. 3
г. Москва, ул. 9-я Северная линия, дом 23, корп. 3
© 2026 ООО ПК "ППЗ"
Любое использование либо копирование материалов или подборки материалов сайта, элементов дизайна и оформления допускается лишь с разрешения правообладателя и только со ссылкой на источник: oooppz.ru